- Англиски
- француската
- германски
- Португалски
- шпански
- Руската
- јапонски
- Кореја
- арапски јазик
- грчките
- германски
- турскиот
- италијански
- дански
- Романскиот
- индонезиски
- Чешка
- африканс
- шведскиот
- полски
- баскиски
- Каталонски
- есперанто
- hindi
- Лао
- Албански
- амхарски
- ерменски
- азербејџански
- Белоруски
- бенгалски
- босанските
- бугарските
- себуано
- Њанџа
- корзикански
- хрватскиот
- холандскиот
- Естонија
- филипински
- Фински
- фризиски
- галициски
- Грузија
- гуџарати
- Хаити
- хауса
- Хавајски
- Хебрејски
- Hmong
- унгарскиот
- Исланд
- игбо
- јавански
- каннада
- Казахстан
- Црвените
- Курдски
- Киргистан
- Латинска
- латвиски
- литвански
- Луксембу..
- Македонскo
- малгашки
- Malay
- таџикистански
- малтешки
- маорски
- марати
- монголски
- Бурмански
- непалски
- Норвешка
- Пашту
- Персискиот
- пунџаби
- Српски
- Сесото
- синхалски
- Словачка
- словенечкиот
- Сомалија
- Самоа
- Шкотски галски
- шона
- синди
- Сундски
- Swahili
- таџикистански
- Тамилските
- телугу
- тајландски
- Украина
- урду
- узбекистански
- виетнамски
- велшкиот
- коса
- јидски
- јорупски
- зулу
Прецизно глодање на алуминиумски делови: Заварливи куќишта на батерии и термичко управување за системи со цврста состојба
Во производството на батерии во цврста состојба од следната генерација, луѓето често се фокусираат на хемијата на клетките и формулацијата на електролитите, но алуминиумското куќиште тивко ги прави или ги нарушува перформансите на теренот во реалниот свет. За складирање на енергија поврзана со мрежа, електрична мобилност и воздухопловни проекти, деловите од алуминиум со прецизно глодање - вклучувајќи ги обвивките на куќиштето, прирабниците за запечатување и рамките на каналите за ладење - мора да одржуваат конзистентна димензионална точност, да испорачаат површини подготвени за заварување и да одржуваат сигурна дисипација на топлина низ илјадници повторени циклуси на полнење-празнење. За разлика од традиционалните течни литиум-јонски ќелии, дизајните во цврста состојба се исклучително чувствителни на навлегување на влага; дури и малите протекувања ќе го деградираат скапиот материјал од цврст електролит. Ова дело објаснува како внимателно избраниот избор на легури, контролираните работни процеси на CNC глодање и практичниот дизајн со повеќестепена толеранција работат заедно за да изградат алуминиумски куќишта кои го одржуваат интегритетот на запечатувањето и термичката стабилност под реален работен стрес.

Што се алуминиумски делови за прецизно глодање и зошто се критични за куќиштата на батерии во цврста состојба?
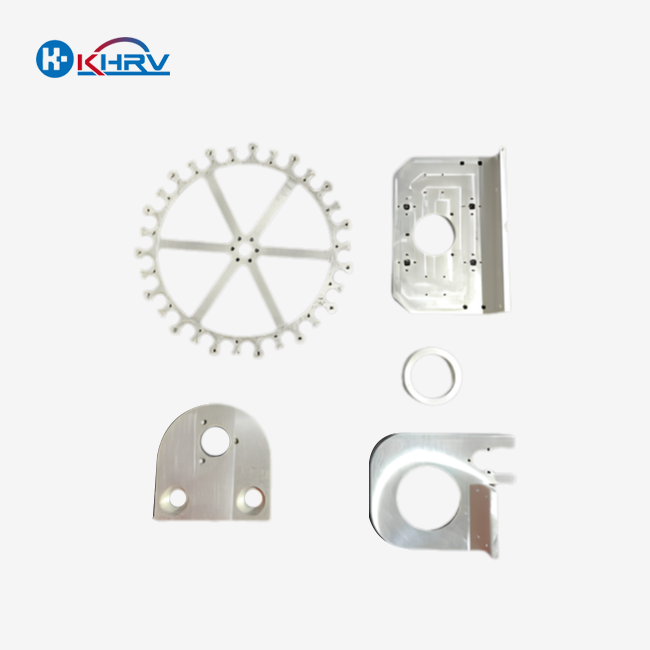
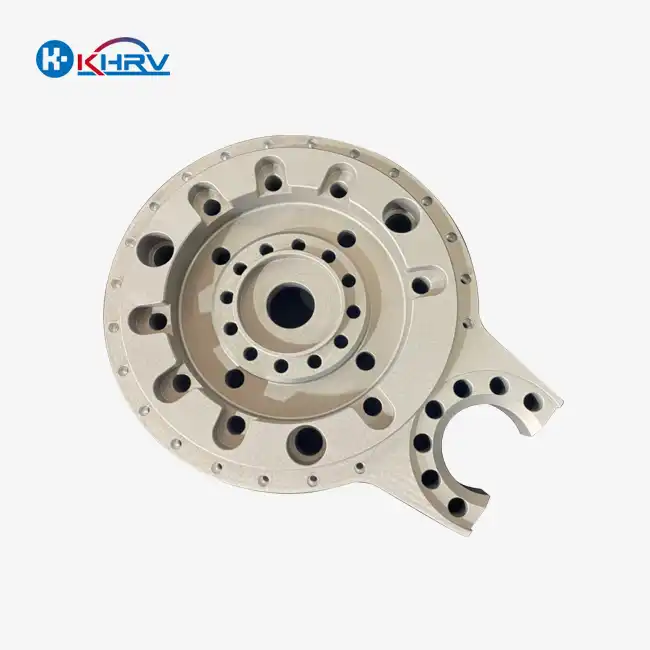
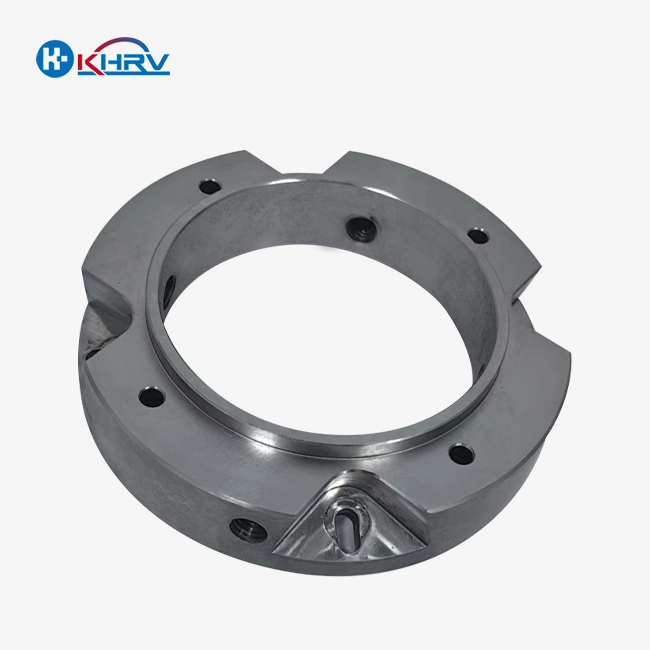
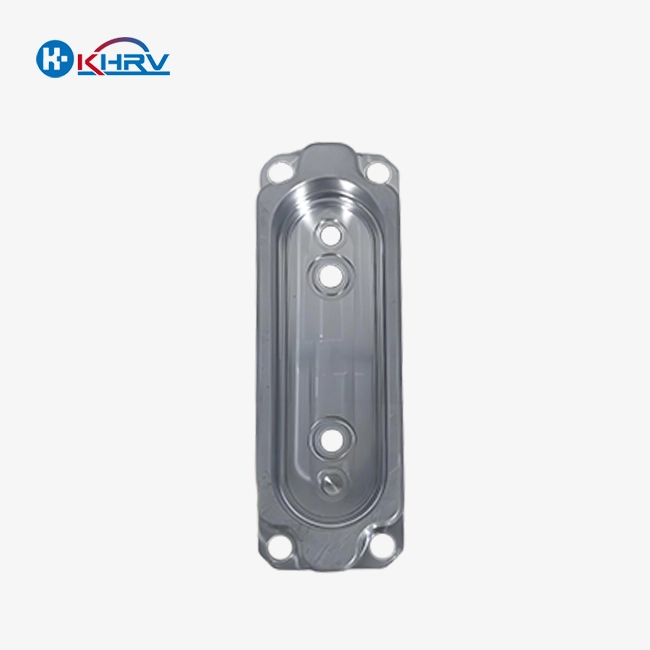
Алуминиумските делови за прецизно глодање, изградени за батерии во цврста состојба, се структурни компоненти изработени по нарачка кои дејствуваат и како заштитни куќишта и како термички интерфејси за комплетни модули на батерии. Овие делови покриваат обвивки на куќиштата што ги заштитуваат деликатните електролити и електроди, прирабници за запечатување дизајнирани за херметичко заварување и рамки за канали за ладење што ја одвлекуваат топлината од активните зони на ќелиите. За разлика од алтернативите со штампање или леење, овие компоненти изработени со CNC фрезирање се почнуваат од кована алуминиумска плоча или готова плоча. Овој производствен пат им овозможува на инженерите строго да ја регулираат дебелината на ѕидот, рамноста и позиционирањето на дупките, без порозноста и неправилниот преостанат стрес што вообичаено се гледа кај леаните делови.
Перформансите на компонентите зависат од два тесно поврзани барања. Прво, добрите заварливи куќишта бараат фрезирани прирабнички површини без брусење и стружење. Секое несовршенство оставено на заварувачкото поле создава точки на микро-протекување. Откако ќе навлезе влага, таа го деградира електролитот во цврста состојба и ја уништува хемијата на ќелиите. Второ, сигурното термичко управување се потпира на високата топлинска спроводливост на алуминиумот за ширење на топлината и спречување на жаришта за време на брзо полнење и празнење. Изборот на легурата, подготовката на површината и рутините за намалување на стресот заеднички одлучуваат дали куќиштето ја задржува својата форма и способност за запечатување низ безброј циклуси на термичка експанзија и контракција.
Добро изработените куќишта за батерии од фрезиран алуминиум се издвојуваат во четири практични, применливо-фокусирани области:
- Димензионална конзистентност подготвена за склопувањеПрирабниците за заварување, дупките за лоцирање и монтажните глави се одржуваат со точност на позиционирање од ± 0.01 mm, заедно со строга рамномерност/паралелизам за да се формираат континуирани заварски перли без празнини.
- Чиста состојба на површината, подготвена за заварувањеФрезираните рабови и површините на прирабницата се целосно исчистени од масло за сечење, метални струготини и површински оксиди што инаку би го контаминирале базенот за заварување.
- Широкопојасна термичка стабилностКоефициентите на термичка експанзија се усогласуваат со пополнувачот за заварување и хардверот за заптивање за да се спречи отворање или затворање на празнините во споевите како што се менуваат температурите.
- Контролирани перформанси на корозија со минимален галвански ризик: Легурите и површинските третмани се внимателно избрани за да се избегнат несакани електрохемиски реакции со остатоци од електролити или хардвер од различен метал на терминалот.
Лиените куќишта често имаат скриена внатрешна порозност и нееднаква дебелина на ѕидовите. Прецизно фрезираните алуминиумски делови обезбедуваат униформно однесување на материјалот и предвидлива димензионална повторување - и двете неспорни за постигнување на сигурно херметичко запечатување.
Клучни примени и производствени предности на прецизно жлебени алуминиумски куќишта за батерии
Спарувањето на повеќеслојна прецизна CNC работа со специфичен избор на легури за секоја апликација дава опипливи подобрувања во перформансите и трошоците во два реални случаи на употреба на батерии во цврста состојба.
1. Стационарно складирање на енергија — куќиште со голем формат од алуминиум 5052
На производителот кој градеше модули за батерии во цврста состојба на мрежна површина му беа потребни куќишта од алуминиум 5052-H32 способни да ја зачуваат рамноста на прирабницата на заварот и точноста на позиционирањето на дупките околу големите купови ќелии. Сместени во надворешни контејнери за складирање енергија, овие куќишта мораа да издржат постојани сили на термичка експанзија од секојдневните циклуси на полнење-празнење.
Wuxi Kaihan ги произведе овие куќишта на 4-оски CNC фрезови следејќи пристап со повеќеслојна толеранција. Критичната рамност на прирабницата за заварување и позициите на дупките за позиционирање беа задржани на точност на позиционирање од ±0.01 mm и строга рамност, додека несуштинските надворешни профили и џебовите за простор беа усогласени со стандардните индустриски толеранции. Сите обработени површини беа завршени за да се обезбедат чисти рабови без брусење, подготвени за последователни операции на заварување. Серијата од 200 единици ја испорачавме за 16 работни дена, придружена со целосни сертификати за материјали и извештаи за димензионална инспекција. Во споредба со нивниот поранешен специјализиран добавувач за ултрапрецизни производи, клиентот ги намали трошоците по дел за 35% и забележа нула дефекти на заварувањето во текот на 12 месеци теренска имплементација.
2. Батерија за е-мобилност — Куќиште на алуминиумски модул 6061-T6 со канали за ладење
Производителот на батерии во цврста состојба за електрични возила бараше куќишта на алуминиумски модули 6061-T6 со интегрирани рамки за канали за ладење. Хардверот беше потребен за да се одржи рамноста на прирабницата за заптивање недопрена додека топлината се пренесува од ќелиите во колото за ладење со течност.
Куќиштата ги обработивме на 3-осни CNC фрезови, заклучувајќи ја рамноста на прирабницата за заптивање и позициите на шефот за монтирање на ±0.01 mm и строго, соодветно. Циклусите за ослободување од стрес (координирани преку акредитиран надворешен партнер) беа применети помеѓу чекорите на грубо глодање и завршно глодање за да се спречи искривување на тенките ѕидови на деловите. Површините што не се заварени добија тврда анодизација (договорено преку сертифициран надворешен добавувач); прирабниците за заварување останаа необработени за да се зачува металургијата на заварувањето. Серијата од 300 парчиња ја испорачавме во рок од 18 работни дена. Клиентот оствари 40% пониски трошоци за компоненти во споредба со претходниот добавувач и забележа конзистентно термичко однесување во текот на целото производство.
Резултатите од двата проекта укажуваат на четири повторливи придобивки за глобалните купувачи:
- Целна повеќеслојна прецизност: точност на позиционирање од ±0.01 mm и строга рамномерност важат само за прирабници за заварување, дупки за лоцирање и монтажни глави; нефункционалните површини ги следат стандардните индустриски толеранции.
- Намалување на вкупните трошоци за набавка од 30-40%, во споредба со производителите на целосно ултрапрецизна работа или нишни производители на енергетски компоненти, постигнато преку параметри за обработка усогласени со легури и паметна распределба на толеранции.
- Доследни рокови за испорака од 10-20 работни дена, поддржано со земање примероци пред производство и прва инспекција на производот за да се потврди квалитетот на површината за заварување пред пуштањето на целосната серија.
- Комплетна документација за серијата: сертификати од мелницата за материјали, извештаи за димензионална инспекција и записи за состојбата на површината доставени со секоја нарачка.
Најдобри практики за имплементација на прецизно глодање на алуминиумски делови во вашиот синџир на снабдување
За тимовите за дизајн и набавки кои воведуваат куќишта за батерии во цврста состојба, дисциплинираното пишување спецификации и квалификацијата на добавувачите ви помагаат да ги постигнете целите за запечатување и топлина без прекумерно трошење. Овие практични упатства, тестирани на терен, обезбедуваат подобар долгорочен поврат на инвестицијата.
Усогласете ја ознаката на алуминиумската легура со вашиот метод на заварување и механичките оптоварувања : Давање приоритет на заварливоста за стационарни куќишта за складирање со голем формат? 5052‑H32 носи силна отпорност на корозија заедно со одлични перформанси на заварување. За повеќето модули на батерии со средна тежина кои балансираат машинска обработка, механичка цврстина и топлинска спроводливост, 6061‑T6 е практичната основа. Аероспејс или проектите за мобилност кои се однесуваат на тежината можат да се свртат кон 7075‑T6 за поголема цврстина, иако оваа легура бара построги контроли на процесот на заварување. Заклучете го изборот на материјали во фазата на RFQ за да се спречат празнини во перформансите или непотребни трошоци за материјали.
Усвојте логика на повеќеслојна толеранција, задржувајќи ја строгата прецизност за критичните карактеристики на заварувањето и усогласувањето : Перформансите на запечатување на куќиштето на батеријата зависат од рамноста на прирабницата на заварот и точноста на позиционирањето на дупките за лоцирање - а не од микронска совршена геометрија на секоја надворешна контура или релјефен џеб. Спроведете толеранција на позиција од ±0.01 mm за прирабниците на заварувањето, дупките за лоцирање и монтажните глави, плус строга рамност/паралелизам на површините за спојување. Доделете стандардни индустриски толеранции на сè друго. Овој повеќеслоен пристап е целосно остварлив на конвенционални CNC глодалки со 3 оски и 4 оски.
Направете го ослободувањето од стрес и подготовката на површината задолжителни договорни чекори во процесот : Куќиштата од алуминиум со тенки ѕидови лесно се искривуваат од преостанатиот стрес од глодање. Компетентните добавувачи вршат операции за ослободување од стрес помеѓу грубото глодање и завршното глодање за да ги фиксираат конечните димензии. Глоданите рабови и површините на прирабниците мора да бидат завршени чисти и без брусење за да се поддржи сигурно последователно заварување. Површинскиот третман, доколку е потребно, треба да се специфицира по завршувањето на заварувањето. Чувајте ги прирабниците за заварување без анодизирање или други премази што ја нарушуваат металургијата на заварувањето. Напишете ги овие процеси во вашата техничка спецификација и побарајте придружна документација на ниво на серија.
Проверете го запечатувањето и термичкото однесување преку земање примероци пред производство : Предпроизводствените примероци ви овозможуваат да потврдите дека вашата избрана легура, работниот тек за ослободување од стрес, рутината за подготовка на површината и поставувањето на повеќеслојна толеранција произведуваат куќишта со прифатлива рамност на прирабницата за заварување и униформен термички одговор. Оваа претходна валидација ги избегнува скапите изненадувања каде што дефектите на запечатувањето се појавуваат само по испораката на целата серија и склопувањето на модулот.
Заклучок
Успешното распоредување на батерии во цврста состојба во реалниот свет зависи од алуминиумски куќишта кои одржуваат херметичко запечатување и термичка стабилност под тешки услови на работа. Прецизното глодање на алуминиумски делови - вклучувајќи обвивки на куќишта, прирабници за запечатување и рамки за канали за ладење - постигнуваат сигурни перформанси преку намерен избор на легури плус филозофија на обработка која концентрира строги толеранции конкретно на карактеристиките на заварување и усогласување што го регулираат интегритетот на запечатувањето. Работниот тек на Wuxi Kaihan комбинира соодветни за примена алуминиумски степени 5052, 6061 и 7075 со обработка со повеќестепена толеранција што работи на стандарден CNC хардвер со 3 оски и 4 оски. Ова им овозможува на производителите на батерии да набавуваат куќишта способни за заварување со стабилни димензионални и термички перформанси, со 30-40% пониски вкупни трошоци за аквизиција од целосно ултрапрецизните или високо специјализираните алтернативи на компонентите. За тимовите за набавки кои го балансираат квалитетот на запечатувањето, термичкото управување и трошоците за производство, специфицирањето на професионално глодани алуминиумски делови со прецизно глодање со документирани процедури за ослободување од стрес и подготовка на површината нуди практичен пат кон сигурно производство на батерии во цврста состојба.
NAJČESTO POSTAVUVANI PRAŠANJA
1. За што се користат алуминиумските делови за прецизно глодање кај батериите во цврста состојба? Алуминиумските делови за прецизно глодање се структурни склопови изработени по нарачка кои го формираат заштитното куќиште и термичкиот интерфејс за модулите на батериите во цврста состојба. Опсегот вклучува обвивки на куќиштето, прирабници за запечатување, рамки за канали за ладење и монтажни глави. Тие бараат конзистентни димензии, површини подготвени за заварување и висока топлинска спроводливост за да одржуваат херметичко запечатување и да ги потиснуваат жариштата преку континуиран циклус на полнење-празнење.
2. Кои алуминиумски легури се најкомпатибилни со глодање за куќишта на батерии? 5052‑H32 обезбедува силна заварливост и отпорност на корозија за куќишта за складирање со голем формат. 6061‑T6 постигнува солидна рамнотежа помеѓу машинската обработка, механичката цврстина и термичките перформанси за повеќето модули на батерии со средна тежина. 7075‑T6 обезбедува поголема цврстина за воздухопловна и мобилна хардверска опрема чувствителна на тежина, но бара построг надзор на процесот на заварување. Вашиот конечен избор на легура треба да го одразува пристапот до заварување, механичките оптоварувања и работната средина на крајната употреба.
3. Како повеќеслојната прецизна обработка ги намалува трошоците за прецизно глодање на алуминиумски делови? Дизајнот со повеќеслојна прецизност доделува позициона точност од ±0.01 mm и строга рамност/паралелизам исклучиво на прирабниците за заварување, лоцирањето на дупките и монтажните глави - карактеристики директно одговорни за интегритетот на запечатувањето и повторувањето на склопувањето. Нефункционалните површини се изградени според стандардни индустриски толеранции. Ова насочено поставување ги отстранува високите трошоци за ултрапрецизно брусење на целосни делови, намалувајќи ги вкупните трошоци за производство за 30-40%, а сепак ги исполнува сите критични димензионални барања за заварливи куќишта на батерии.
4. Какви површински третмани се потребни за куќишта на алуминиумски батерии подготвени за заварување? Заварените прирабници мора да останат непремачкани за да се зачува металургијата на заварувањето; тие се подложени на алкално чистење и пасивација за да се отстранат маслото за сечење и металните остатоци. Површините што не се заварени можат да добијат тврда анодизација за подобрена отпорност на абење и корозија. Може да се додадат конверзиони премази за заштита од атмосферска корозија на стационарни куќишта за складирање. Сите површински третмани треба да се дефинираат како контролирани чекори на производство со придружна документација за серии.
Соработувајте со KHRV за прецизно мелени решенија за куќишта на батерии во цврста состојба | KHRV
Барате алуминиумски куќишта способни за заварување кои обезбедуваат херметичко запечатување и конзистентна термичка стабилност за вашите модули за батерии во цврста состојба? Wuxi Kaihan Technology Co., Ltd. испорачува алуминиумски делови за прецизно глодање оптимизирани за примена , на кои им веруваат производителите за складирање енергија, е-мобилност и воздухопловство ширум светот. Нашата работилница сертифицирана според ISO 9001:2015 работи со 3-осни и 4-осни CNC машини за глодање. Работиме според добро документирани стандарди за повеќеслојна толеранција, применуваме информиран избор на степени за алуминиум 5052, 6061 и 7075 и координираме ослободување од стрес и подготовка на површината преку акредитирани надворешни добавувачи. Нудиме целосно OEM прилагодување, предвидливи рокови на испорака од 10-20 работни дена и 30-40% заштеда на вкупните трошоци во споредба со конкурентите со ултрапрецизни или специјализирани ниши - секоја нарачка доаѓа со комплетна документација за материјали, димензии и интерфејс за заварување.
Контактирајте го нашиот инженерски тим на service@kaihancnc.com за да ги разгледате вашите барања за домување, да доставите цртежи за преглед или да побарате формална конкурентска понуда.
Референци
Милер, СТ и Хуанг, КЛ (2023). Избор на алуминиумска легура и барања за интерфејс за заварување за куќишта на батерии во цврста состојба. Весник за технологија за складирање на енергија од батерии , 44(7), 191–208.
Гарсија, РМ и Лин, ХЦ (2022). Прецизно CNC глодање и протоколи за ослободување од стрес за куќишта за батерии од алуминиум со тенки ѕидови. Меѓународен журнал за напредна технологија на производство , 102(11–12), 4123–4140.
Парк, ЏВ и Чен, Д.Ј. (2023). Подготовка на површината и чистење пред заварување за херметички затворени куќишта на алуминиумски батерии. Преглед на науката и инженерството на материјалите , 81(3), 245–262.
Томпсон, РК и Ванг, БТ (2022). Анализа на трошоци и придобивки на изборот на материјали и процеси за компоненти на батерии во цврста состојба од следната генерација. Industrial Procurement Quarterly , 30(8), 177–194.
Симонс, П.Д. и Џоу, Л.К. (2023). Стандарди за контрола на квалитет и инспекција на прв член за компоненти за складирање енергија обработени со CNC. Весник за стандарди за квалитет на производството , 32(5), 93–108.
Нгуен, ВХ и Ли, МК (2022). Стабилност на животната средина и корозија кај алуминиумските куќишта поставени во системи на батерии во цврста состојба. Одржливи производствени практики , 19(10), 311–328.
Дознајте за нашите најнови производи и попусти преку СМС или е-пошта